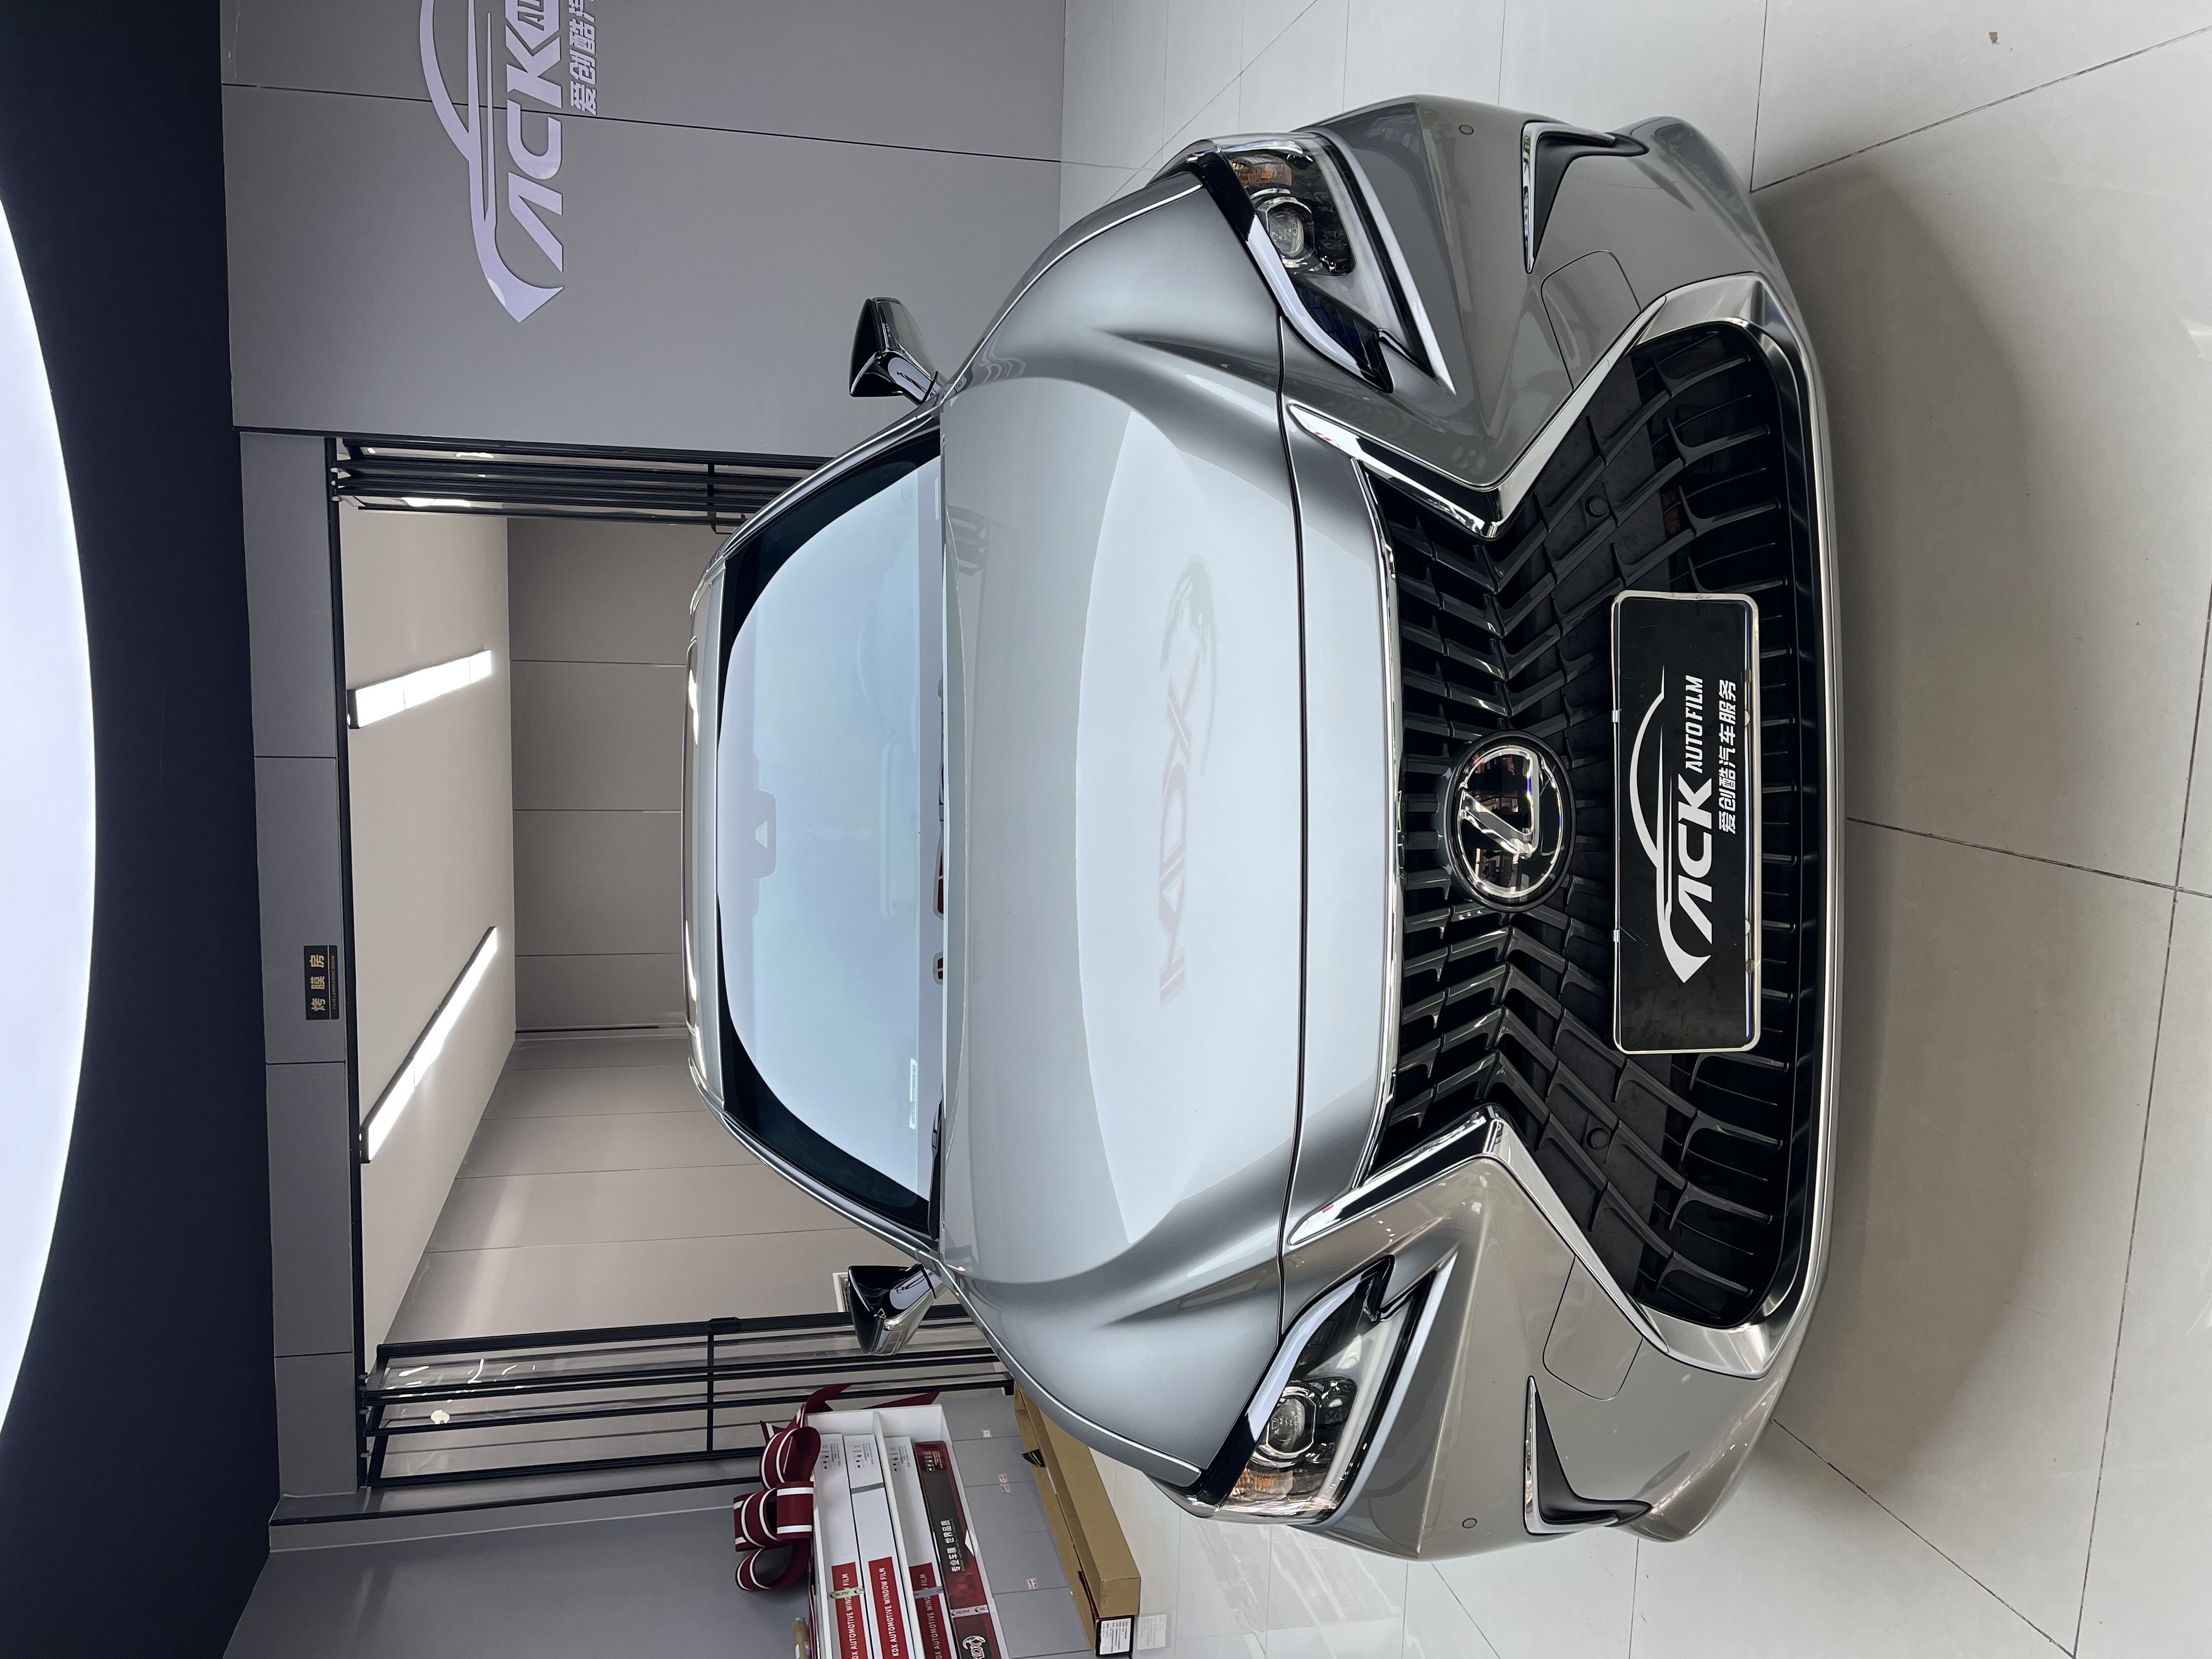
隐形车衣(Paint Protection Film,简称PPF)是一种贴覆在车漆表面的透明高分子薄膜,其主要作用是在漆面与外界之间形成一层物理隔离,减少行驶中的石子击打、树枝刮蹭、鸟粪虫胶附着以及紫外线长期照射对原厂漆造成的影响。本文以一台雷克萨斯ES200装贴康得新金甲隐形车衣的过程为例,从车型特征、产品参数、施工环境、作业流程和后期养护五个方面,对隐形车衣的装贴工艺做客观说明,供有同类需求的车主参考。
一、车型背景:ES200的车身结构与漆面特点
雷克萨斯ES200定位中大型轿车,官方公布的整车尺寸为车长4975mm、车宽1866mm、车高1447mm,轴距2870mm。相比同尺寸的SUV,轿车车身高度更低,前后翼子板、车门下沿与前后保险杠的曲面过渡更为平缓,但引擎盖与前保险杠的迎风面积并不小,这部分区域在日常行驶中承受的飞溅物冲击相对集中。
从漆面结构看,原厂车漆通常由电泳层、中涂层、色漆层与清漆层构成,其中清漆层直接暴露在外,承担着光泽呈现与抗轻微划伤的功能。清漆层厚度一般在几十微米量级,一旦出现划痕,即使经过抛光处理,也只是将划痕区域的清漆层进一步磨薄,可修复的次数有限。补漆作业同样难以完全匹配出厂时的色差与漆膜厚度。因此,在新车阶段为易受损部位增加一层可替换的透明保护层,成为部分车主保护原厂漆的选择之一。
需要说明的是,隐形车衣属于漆面防护类产品,并不改变车辆本身的漆面工艺,也不能替代规范的驾驶与停车习惯。其对漆面的保护效果与膜材品质、施工质量以及后期养护均有关系。
二、产品认知:康得新金甲的公开参数
康得新(KDX)是国内从事光学膜与汽车膜生产的企业之一。金甲系列属于其漆面保护膜产品线,公开资料中对应型号为金甲PRO。根据可查的产品资料,该型号的主要参数如下:
产品厚度:7.5mil(约0.19mm),由涂层、TPU基材与胶层复合而成;
质保年限:8年(以品牌方与授权门店出具的正式质保文件为准);
光泽度:153,属于高光型膜面,贴覆后对漆面亮度有一定提升作用;
拉伸强度:18MPa,断裂伸长率350%,反映膜材在曲面延展时的适应能力;
水接触角:95°,膜面呈现一定的疏水特性,雨水在膜面更易形成水珠滚落;
热修复:90秒,即膜面涂层在受热条件下对细微划痕的恢复响应时间;
其他:耐有机溶剂性测试通过,耐粘污性标注为优秀。
从结构上看,这类膜材通常由三层组成:最外层是起到自修复与耐污作用的涂层,中间是以脂肪族TPU为主体的基材,最内层是压敏胶层。TPU基材决定膜的韧性、延展性与耐黄变表现,涂层决定膜面的疏水、抗污与自修复能力,胶层则关系到贴合牢固度与后期撕除时是否残胶。三项参数并非孤立存在,实际使用表现取决于三者的配合以及施工是否规范。
选购环节中,车主可通过品牌官方渠道核对产品型号与防伪编码,并在贴装完成后查询对应的电子质保信息,确认膜材型号、施工部位与质保期限是否与实际一致。授权门店的施工记录通常会与质保信息绑定,这一点在后续需要售后处理时较为关键。
三、施工环境:降尘车间与硬件配置
隐形车衣的成品质量,很大程度上取决于施工环境的洁净度。膜面与漆面之间一旦夹入灰尘颗粒或毛絮,完工后会在膜下形成肉眼可见的凸点,严重时还会成为起泡、翘边的起点。因此,规范的贴膜作业需要在具备空气净化与降尘条件的独立车间内进行。
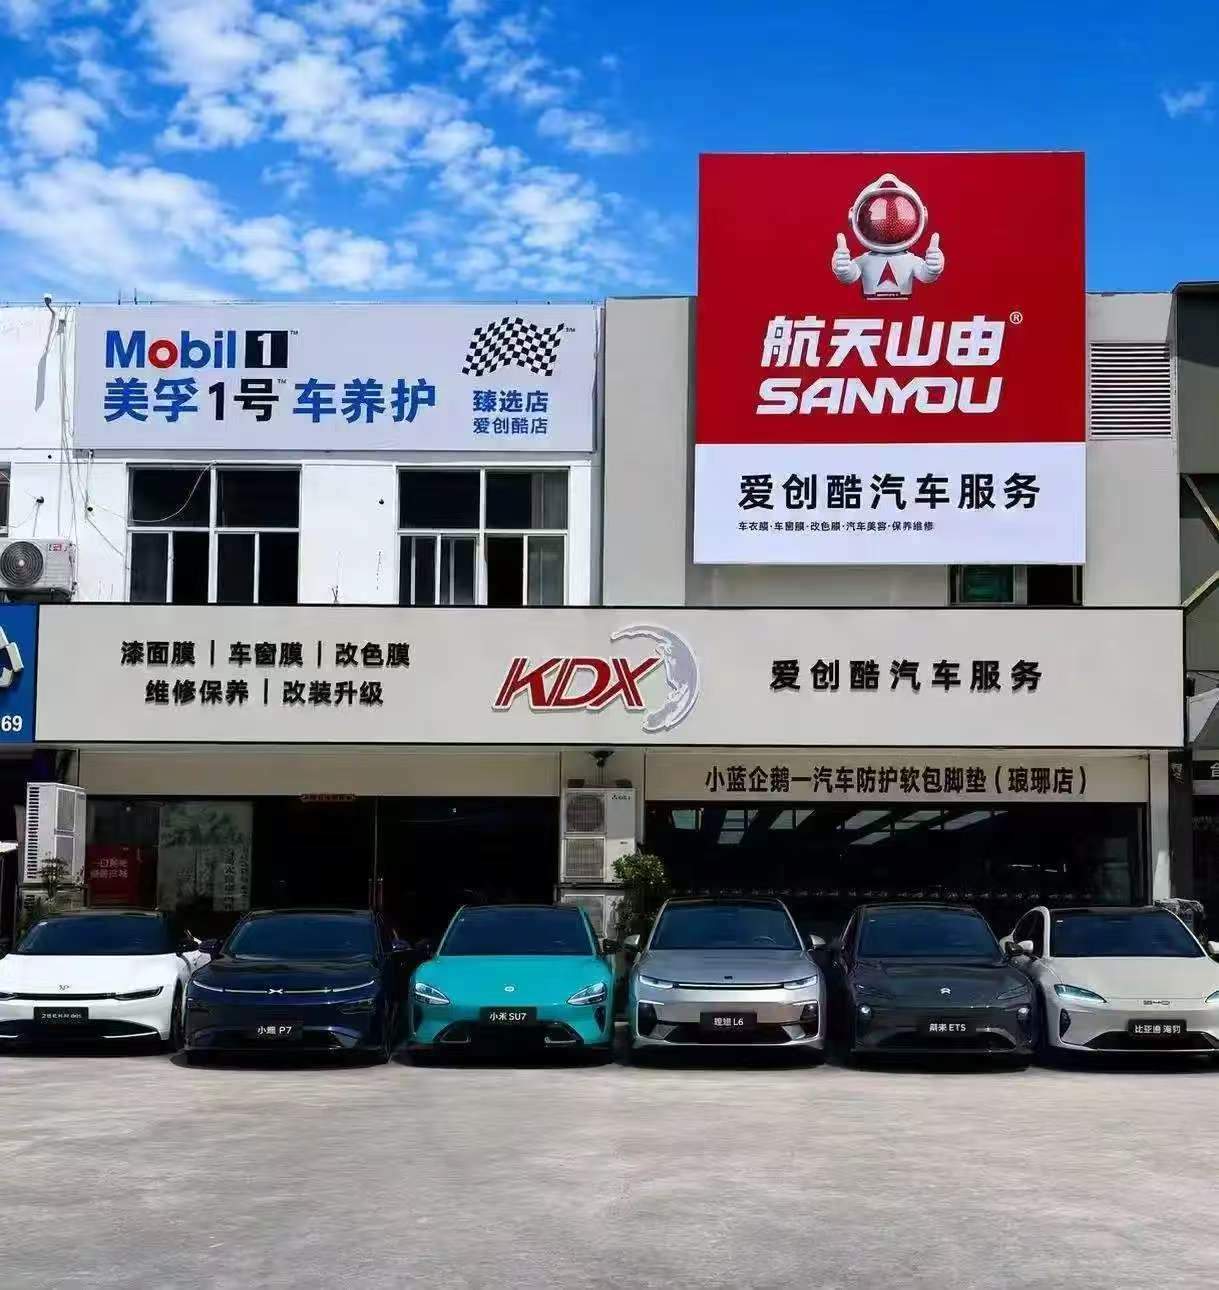
本次雷克萨斯ES200的装贴作业在爱创酷汽车服务的降尘施工车间内完成。该门店位于滁州市琅琊区全椒路166号,经营面积约1000平方米,设有独立的降尘车间与烤膜房。施工前,车间会进行地面湿润与空气降尘处理,作业人员穿着不易掉毛的工装,以减少作业过程中的悬浮颗粒。烤膜房则用于膜面在低温环境下的加热软化与定型,对保险杠、后视镜等曲率较大的部位尤为必要。
四、施工流程:从验车到包边的完整工序
4.1 施工前验车与记录
贴膜前的验车是明确责任边界的环节。施工人员会在自然光与补光灯下逐面检查车漆,记录出厂瑕疵、运输划痕、已有磕碰与补漆痕迹,并对重点部位拍照留档。对新车而言,这一步可以避免后续出现问题时难以区分是原有漆面状况还是施工造成的。该门店对新到店车辆提供验车服务,检查内容包括漆面、玻璃与常见外观件。
4.2 清洗与去污
验车完成后进入清洗环节。作业流程一般包括预洗软化泥沙、高压冲洗、两桶水洗车、漆面去柏油与去铁粉,以及对门缝、引擎盖缝隙、车标周围等部位的细节刷洗。清洗是否彻底会直接影响贴合效果,残留的蜡层或油膜会削弱胶层的附着力,成为后期翘边的隐患。
4.3 专车专用电脑裁膜
传统手工裁膜需要在车身上用刀片直接切割,操作不当可能划伤漆面或玻璃。电脑裁膜则是将对应车型的版型数据导入裁膜设备,由设备在平整台面上完成切割,再由施工人员将裁片贴附到车身。
雷克萨斯ES200的车身线条较为修长,引擎盖、后备厢盖与前保险杠的裁片尺寸较大,版型与实际车身的对位精度要求较高。施工时,作业人员会先核对裁片与车身部件的轮廓是否吻合,确认无误后再进入贴合环节。对于门把手、车标、雨刮水嘴等异形部位,通常配合手工微调完成收口。
4.4 贴合、赶水与包边
贴合环节中,施工人员在漆面喷涂由清水与专用安装液调配的润滑液,将膜面覆盖到位后,用刮板从中心向四周均匀推出水分与空气。这一过程需要控制力度与方向,避免在膜面留下刮痕或形成残余气泡。
对曲率变化较大的区域,作业人员会使用热风枪对膜面进行局部加热,利用TPU基材的延展性使膜面自然服帖。加热温度与距离需要凭经验控制:温度过高会导致膜材局部收缩、涂层受损;温度不足则膜面延展不够,边缘应力集中,容易在固化后回弹翘起。
包边工序决定成品的外观完整度与耐用性。规范做法是将膜边包入车身部件的内侧或密封条内,而不是止于漆面边缘。ES200的车门边缘、引擎盖前沿、后备厢盖下沿与保险杠转角处,都需要将膜面缓慢压入接缝,使边缘平顺内收。包边圆润、无明显突兀的膜边,是判断手工精细度的直观依据。
4.5 施工过程的可追溯
为便于车主了解施工进度与用料情况,爱创酷汽车服务在施工期间会为车辆建立服务沟通群,同步各环节的进度与照片,并对膜卷编码进行核对登记,使膜材型号、批号与施工车辆形成对应关系。这一做法的作用是让施工过程具备可查依据,而非仅凭完工后的外观判断。
五、质检环节:三道交车检验
贴膜属于半手工性质较强的作业,单靠一次目视检查容易遗漏问题。该门店在车衣项目中执行三道检验:
施工中核验:每完成一个部件,作业人员即时检查膜下是否有颗粒、褶皱、气泡与划伤,发现问题当场处理;
完工初检:全车装贴结束后,在自然光与侧光下环绕车身检查,重点确认包边是否整齐、膜面有无尘点、边缘是否存在未压实的部位;
交车复检:车辆静置一段时间、胶层初步固化后再次复核,确认无明显翘边与起泡后交付车主。
三道检验的意义在于覆盖不同阶段可能出现的问题:施工中的即时核验处理贴合缺陷,完工初检处理外观一致性,交车复检处理固化后的回弹与收缩。车主在交车时,可对照施工记录逐项确认膜面状况,并保留相应的验收凭据。
六、后期养护与售后
膜面贴合完成后,胶层完全固化需要一定时间,通常建议一周内避免高压水枪直冲膜边,避免在膜面尚未稳定时进行抛光或打蜡作业。日常使用中,鸟粪、虫胶、树胶等具有腐蚀性的附着物应尽快清理,避免长时间停留渗透涂层。
洗车方式对膜面寿命同样有影响。建议使用中性洗车液,避免强碱性清洁剂与含研磨成分的抛光剂直接作用于膜面;擦拭时使用洁净的超细纤维毛巾,减少砂粒夹带造成的细微划痕。膜面涂层具备一定的热修复能力,夏季阳光照射下,部分细微划痕可自行淡化,但深度划伤仍需更换对应部位的膜片。
在售后方面,爱创酷汽车服务为车衣项目提供一年换膜无忧权益与年度膜面养护服务。养护内容包括膜面清洁、涂层状态检查与边缘复核,属于对膜材使用状态的定期确认。门店同时提供康得新产品的电子质保查询,车主可依据膜材编码核对质保范围与有效期限。
七、写在最后
对雷克萨斯ES200这类中大型轿车而言,引擎盖与前保险杠的迎风面积较大,是飞溅物冲击相对集中的区域,在漆面状况良好的阶段增加一层可替换的透明保护膜,属于一种常见的漆面维护思路。康得新金甲PRO的公开参数显示其为7.5mil厚度、8年质保的高光型膜材,具体适配效果仍需结合实际车型、施工部位与门店作业水平判断。
从施工端看,降尘环境、电脑裁膜、曲面加热与包边处理、分级质检,构成了隐形车衣作业的主要质量节点。车主在选择服务时,可以围绕这几点核实门店的硬件条件与作业流程,并结合电子质保、施工记录与验收凭据,形成对成品质量的判断依据。
资料来源:雷克萨斯中国官网 ES200 车型参数页;康得新金甲PRO 隐形车衣公开产品参数资料;康得新复合材料集团官方页面。产品参数与质保条件以品牌方及授权门店出具的正式文件为准。